
Påminnelseinformation



Aug 26, 2026
Varje gång en fodersträng går ner i en djup brunn blir kopplingen mellan två rörskarvar en tryckgräns. En liten variation i gängstigningen, ett matt skär eller ett felaktigt sammansättningsmoment kan förvandla en rutinoperation till en läcka, en sträng som fastnat eller ett kostsamt fel i borrhålet. Det är därför som automatiserad utrustning för röranslutningar har blivit en av de viktigaste tillgångarna inom tillverkning av OCTG-gods (Oil Country Tubular Goods). Trenden går inte bara mot snabbare maskiner; det går mot helt integrerade, datadrivna anslutningsceller som kombinerar gängning, hantering, bucking, inspektion och spårbarhet i ett kontrollerat arbetsflöde.
Automatiserad röranslutningsutrustning omfattar maskiner och perifera system som producerar och monterar gängade anslutningar på hölje, rör, borrrör och ledningsrör. Huvudkategorierna inkluderar:
CNC-svarvar för bearbetning av oljerör utgör ryggraden i de flesta gängverkstäder, och deras roll expanderar bortom att skära gängor till kompletta bearbetningsceller. Rent praktiskt är själva tråden bara en del av kopplingen. Axelkontakten, tätningsytan, ytfinishen och det slutliga vridmomentet avgör alla om anslutningen kommer att fungera tillförlitligt under belastningar i borrhålet. Framtidsfärdig utrustning måste därför styra hela anslutningsprocessen, inte bara en vändoperation.
I många konventionella rörgängningsverkstäder lyfts en skarv av en travers, lastas manuellt, gängas, flyttas till en bucklingsstation och inspekteras först därefter. Det arbetsflödet innehåller för många möjligheter för skadade trådar, felaktiga starter och operatörsberoende resultat. Framtiden tillhör integrerade celler där röret går in i processen och rör sig genom varje operation med minimal mänsklig inblandning.
En av de mest synliga förändringarna är den bredare användningen av automatiska lastnings- och lossningsmekanismer för rörgängning. Dessa system riktar in röret, matar in det i spindeln, tar bort det efter bearbetning och transporterar det till nästa station. Cykeltiderna sjunker eftersom lastningen inte längre behöver vänta på en kranförare. Maskinbearbetade ytor skyddas, och säkerhetsexponeringen för arbetare minskar.
En automatisk lastare kan presentera en ny led medan den tidigare leden fortfarande bearbetas. Resultatet är ett kontinuerligt flöde snarare än en stopp-och-start-operation. Det är därför hög precision, repeterbar automatisering av rörgängning blir ett baslinjekrav istället för en valfri uppgradering.
Manuell transport av gängade rör kan skada just de ytor som bearbetningsprocessen försöker skydda. Automatiserade överföringssystem eliminerar det mesta av den risken och gör produktionslinjen lättare att planera, bemanna och kontrollera.
Trådkvaliteten mäts i tiondels millimeter. Stigningsfel, djupinkonsekvenser och verktygsslitage kan försämra anslutningen innan någon slutlig inspektion upptäcker problemet. Framtida automatiserad röranslutningsutrustning kommer att förlita sig på realtidssensorer för att övervaka skärkrafter, spindelbelastning, gängstigning och yttillstånd under bearbetning. När en parameter börjar glida kan styrsystemet justera matningshastighet, spindelhastighet eller verktygsförskjutning innan detaljen faller utanför toleransen.
Detta är särskilt viktigt för högkvalitativa material såsom korrosionsbeständiga legeringsrör, där skärförhållandena ändras snabbt och efterbearbetningsmätning är dyr. En maskin som kan upptäcka och korrigera en anomali under processen är mycket mer tillförlitlig än en som bara rapporterar efter att anslutningen har brutits. För verksamheter som kämpar med konsekvens, kontrollera stigningsfel och gängdjupsinkonsekvens är fortfarande ett av de snabbaste sätten att minska skrot och omarbetning.
| Processområde | Konventionell metod | Framtida automatiserade tillvägagångssätt |
|---|---|---|
| Trådinställning | Manuell verktygsjustering och provskärningar | CNC-program med automatisk verktygskompensation |
| Kvalitetskontroll | Provtagning efter process med mätare | Processsensorer och per-joint-poster |
| Rörhantering | Trafikkran och manuell positionering | Automatiska lastare, transportörer och gripare |
| Byte | Lång stilleståndstid för verktygs- och fixturbyten | Korta omställningar med lagrade recept |
| Underhåll | Reaktivt underhåll efter fel | Förutsägande underhåll baserat på spindel- och verktygsdata |
Operatörer och rörtillverkare måste i allt högre grad dokumentera varje anslutning som går in i en brunn. Det betyder att man inte bara registrerar rörkvaliteten och värmenumret, utan också gängprogrammet, verktyget som används, tillsatsvridmomentet, vridmoment-varvkurvan, gängtopp och operatören som körde processen. Manuella pappersloggar kan inte hålla jämna steg med den nivån av ansvar.
Framtiden för röranslutningsutrustning är därför byggd kring datafångst. Avlastningsenheter med programmerbar vridmoment- och vinkelkontroll kan producera en komplett sammanställning för varje anslutning. Kopplingsbearbetningslinjer rör sig i samma riktning. Att koppla ihop intelligenta produktionslinjer visar redan hur bearbetning, mätning och rapportering kan kombineras till ett enda automatiserat flöde, vilket ger fabrikschefer ett tydligt spår från råmaterial till färdig produkt.
Inga två pipe-program är exakt likadana. En beställning kan kräva 177,8 mm hölje, medan nästa kräver 244,5 mm ythölje eller slang med en annan gängform. Framtidssäkrad utrustning behöver hantera denna sort utan att kräva en komplett linjeombyggnad.
Modulär automation håller på att bli svaret. Snabbbyte av gripdon, justerbara stöd, programmerbara momentprofiler och lagrade gängrecept gör att en enda cell kan växla mellan storlekar och anslutningstyper på några minuter. Det är här det fulla värdet av intelligent koppling produktionslinje integration blir synligt: kortare omställningar, färre inställningar och mindre vilotid mellan produktionskörningarna.
Automatiserad utrustning kan inte leverera värde om den ligger nere för oplanerade reparationer. Nästa gräns är inte bara automatisering utan självmedveten utrustning. Sensorer inbäddade i spindlar, drivsystem, lastare och hydraulsystem kan upptäcka onormala vibrationer, temperatur eller strömdrag långt innan ett synligt fel inträffar.
Förutsägande underhåll omvandlar denna data till handling. Maskinen kan varna underhållsteamet om att ett spindellager försämras eller att verktygsslitage har nått en tröskel, vilket gör att delen kan bytas under planerad stilleståndstid. Fjärrdiagnostik låter sedan utrustningstillverkaren granska maskinens status, justera parametrar och ge support utan att skicka en tekniker till platsen. För röranslutningsutrustning som arbetar i fjärr- eller högkapacitetsanläggningar, påverkar denna förmåga direkt drifttid och kostnad per anslutning.
När man utvärderar automatiserad röranslutningsutrustning är den viktigaste frågan inte hur snabbt en enskild axel rör sig. Det är hur väl utrustningen kommer att passa in i ett framtida arbetsflöde som inkluderar datainsamling, kvalitetsdokumentation, flexibel övergång och fjärrunderhåll.
Leta efter maskiner med öppna gränssnitt, tydliga datautgångar, API-relevant gänginspektionskapacitet och repeterbar vridmomentkontroll. Tänk på hur gängsvarven kommer att kopplas till hanteringsutrustning, upptagningsenheter och produktionsrapportering. Rätt investering är inte bara en maskin; det är en modulär, uppkopplad cell som kan växa med ditt rörprogram.
Framtida redo automatisk röranslutningsutrustning definieras mindre av en enskild maskin och mer av hur den maskinen delar data, reagerar på variationer och integreras med resten av produktionslinjen. Det är den riktning branschen rör sig, och det är den standard som alla nya köp ska mätas mot.
Relaterade produkter
 Modell: TYSK-630T Borrrör, fog och koppling svarv
Maskinen använder ett FANUC CNC-system med stabil bearbetningsnoggrannhet och flexibla programmeringsfunktioner för att säkerställa att de bearbetade delarna uppfyller strikta industristandarder. Det höga vridmomentet och den tunga konstruktionen klarar av långvarigt kontinuerligt arbete och har en stark hållbarhet.
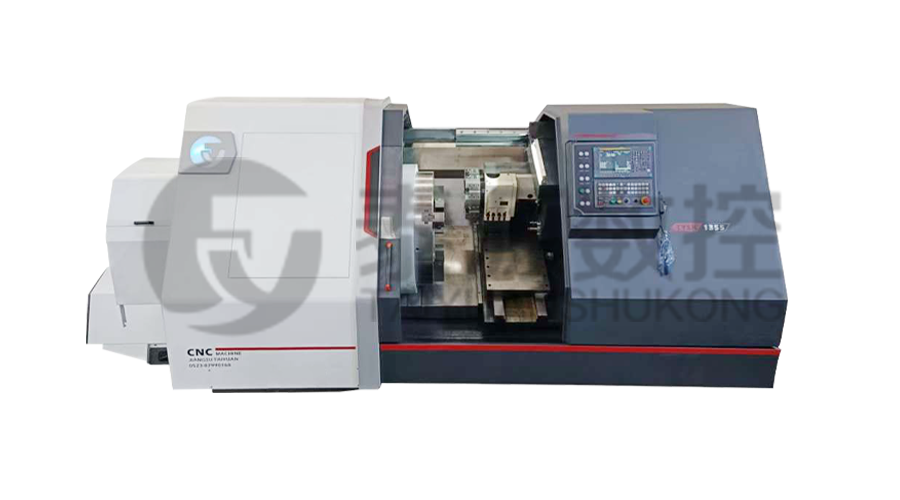 Modell:TYSK-1355 Oljerör bearbetning av svarv
Maskinen använder ett FANUC CNC-system med stabil bearbetningsnoggrannhet och flexibla programmeringsfunktioner för att säkerställa att de bearbetade delarna uppfyller strikta industristandarder. Det höga vridmomentet och den tunga konstruktionen klarar av långvarigt kontinuerligt arbete och har en stark hållbarhet.
 Modell: TYSK-XQJ-550 Medium och stor PTFE -film Skivmaskin
Designad för att bearbeta ämnen med en maximal diameter på 550 mm och en maximal längd på 1000 mm. Vi kan även skräddarsy efter användarnas behov. Vänlig ändring av hastighet och tjocklek med CNC.
Serie:TYSK-NKJ Skruvmaskin/höljet och slangkopplingsenheten
Maskinen använder en hydraulisk motor, mekanisk flytmekanism och vridmomentdetektering i realtid, anpassar sig till materialböjning och förhindrar materialdeformation. Hjälpmaskiner är konfigurerade för att hjälpa till med halvautomatisering.
 Långa, tunga materiallösningar Automatisk belastnings- och lossningsmekanism för rörtrådning
Det speciella flexibla stödläget kan effektivt minska påverkan av arbetsstyckets böjning på bearbetningen och förbättra utbytet. Strikt matchande med vår rörgängningssvarv.
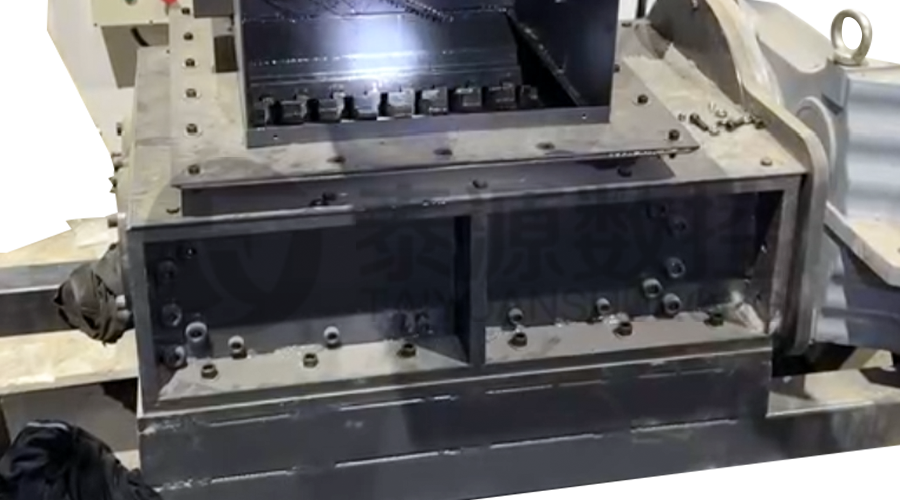 Modulär järnspånskross Högstyrka kross för chip
Bladen är gjorda av höghållfasta material och rimligt placerade vid utgången av spånavskiljaren för att bryta järnspånen. Minska risken för tillbakarullning och förbättra utnyttjandet av avfallsramen.
 Serie:TYSK-HB Halvautomatisk slitstöd
Gäller ARNCO 100XT, 200XT, 300XT. Stöd φ1.2-2.0 ytsvetsning med kärnor eller solid tråd. Kan utrustas med sprutsvetsning med enkel pistol och sprutsvetsning med dubbel pistol på två sätt. Stöd PLC eller CNC systemkontroll.
