
Påminnelseinformation



Sep 04, 2026
En höljesanslutning som misslyckas under makeup är sällan en olycka. Det är resultatet av beslut som fattats långt innan trådarna först berörs. För alla som använder eller köper avlastningsutrustning är den mest pålitliga prediktorn för fältprestanda hur maskinen byggdes. Tillverkningsprocessen för buckingenheten avgör vridmomentnoggrannhet, repeterbarhet och i slutändan om enheten skyddar premiumanslutningar eller skadar dem .
En bucking-enhet, även kallad en hölje och slangkoppling bucking enhet eller skruvmaskin, utgör och bryter ut gängade anslutningar på hölje, slang och borrrör. Under makeup, för en spinner samman anslutningen snabbt, och en hydraulisk skiftnyckel tillämpar kontrollerat vridmoment som håller gängorna till det värde som anges för den anslutningen. Under brytning applicerar samma maskin ett kontrollerat omvänt vridmoment för att separera anslutningen utan att skada eller förvränga gängprofilen.
Ordet kontrolleras är det som skiljer en maskin av industriell kvalitet från en enkel skiftnyckel. Tillsatsvridmoment är ett beräknat värde baserat på gänggeometri, gängsammansättning och servicebelastningar. Om maskinen inte kan hålla vridmomentet inom ett smalt band kan anslutningen läcka eller gå sönder i hålet oavsett hur bra röret är. Det är därför tillverkningsprocessen är så nära kopplad till operativ prestanda. Studerar hur tillverkare uppnår kraftfullt vridmoment utan mekanisk stöt är ett praktiskt sätt att jämföra design innan köp.
Tillverkning av bucklingsenheter följer en disciplinerad sekvens, eftersom slutprestanda beror lika mycket på monteringskvalitet som på komponentkvalitet. I en typisk anläggning fortsätter bygget i denna ordning:
Varje steg bygger på det föregående. Ett felinriktat spindelhål kan inte korrigeras i mjukvara, och en instabil hydraulkrets kommer att producera otillförlitliga vridmomentavläsningar oavsett hur noggrann givaren är.
Ramen bär hela skiftnyckelns reaktionsmoment. På stora höljesanslutningar kan en enhet generera tiotusentals newtonmeter, och ramen böjer sig något under den belastningen. Om avböjningen inte är enhetlig förlorar skiftnyckelkäftarna inriktning med anslutningsaxeln. Svetsning är den största riskkällan, eftersom kvarvarande svetsspänning kan förvränga ramen efter bearbetning. Seriösa tillverkare avlastar den svetsade ramen och bearbetar sedan lagersäten och monteringsytor i en enda uppsättning så att varje kritisk axel delar en referensgeometri.
Vridmomentståget är den mekaniska vägen från hydraulmotorn till anslutningen: växellåda, spindel och vridmomentgivare. Givarmontering är viktigare än de flesta köpare inser. Direkt in-line vridmomentmätning fångar det faktiska vridmomentet som appliceras på anslutningen, medan indirekta system härleder vridmoment från hydraultryck och förlorar noggrannhet när tätningar slits och oljetemperaturändringar. Under monteringen verifierar tillverkare växelns ingrepp, lagerförspänning och glapp. För stort glapp orsakar vridmomentstoppar i ögonblicket för gängkontakt, vilket är exakt då gängytan är mest sårbar.
Skiftnyckelkäftarna och spinnaren fungerar som ett system, och klämkraften måste vara konstant från den första anslutningen till den sista av skiftet. Käftglidning under makeup genererar värme och skadar rörytan. Tryckkompenserade pumpreglage, korrekt dimensionerade ackumulatorer och härdade käftinsatser indikerar att det hydrauliska systemet var designat för kontinuerlig cykling snarare än tillfällig lätt användning.
Styrsystemet översätter vridmomentkurvor till maskinens beteende. Moderna enheter lagrar anslutningsspecifika vridmomentprogram och minskar hastigheten när vridmomentet närmar sig målet och avslutar de sista graderna av rotation med en kryphastighet. Kalibrering är en del av tillverkningsprocessen, inte en eftertanke. Vridmomentgivaren ska verifieras mot en spårbar referens, och maskinen ska levereras med ett kalibreringscertifikat.
Slutanvändare ser sällan acceptanskriterierna som en bucking-enhet måste uppfylla innan den lämnar fabriken. Dessa mål är en användbar baslinje för att utvärdera vad en tillverkare är villig att garantera.
| Parameter | Typiskt acceptansmål | Varför det spelar roll |
|---|---|---|
| Momentnoggrannhet | ±1 % eller bättre av inställt värde | Förhindrar under- eller översminkning av anslutningar |
| Spindelns koncentricitet | 0,05 mm TIR eller mindre | Håller käftarna i linje med anslutningsaxeln |
| Montering av momentgivare | In-line, direkt mätning | Bibehåller noggrannhet trots oljetemperatur och tätningsslitage |
| Spännkraft repeterbarhet | ±2 % eller bättre | Förhindrar käkhalka och ytskador |
| Spinnerhastighetskontroll | Variabel hastighet med krypfunktion | Undviker stötbelastningar vid gängkontakt |
| Hydrauliskt läckagevärde | Inget externt läckage vid märktryck | Säkerställer stabilt vridmoment och säker drift |
Dessa värden är en användbar baslinje snarare än en universell specifikation, men de illustrerar hur disciplinerade tillverkningsmål ser ut. En enhet som möter dem hanterar repetitiva make-and-break-cykler med konsekventa resultat. En enhet som inte kommer att dyka upp i fält som skador, anslutningsläckor och för tidigt gängslitage.
Före leverans bör en bucking-enhet genomgå fabriksacceptanstest som återspeglar den verkliga arbetscykeln. Hydraulsystemet är trycktestat, skiftnyckeln cyklas med fullt nominellt vridmoment och vridmomentnoggrannheten kontrolleras på flera punkter över arbetsområdet. Eftersom hölje och slanganslutningar faller under standarder som API 5CT och API 5B måste många leverantörer också visa att deras utrustning klarar de vridmoment och gängformer som dessa standarder kräver.
Begär kalibreringscertifikatet och fabriksgodkännanderapporten, inte bara en broschyr. När en tillverkare inte kan dokumentera vridmomentspårbarhet blir fältprestanda en chansning. För en djupare titt på den regulatoriska sidan, granska Överensstämmelsekrav för API 5CT-svarv innan du slutför din specifikation.
Konsekvenserna av tillverkningsgenvägar visas på förutsägbara platser:
Det mest synliga tecknet på en bra tillverkningsprocess är tråkig förutsägbarhet: samma vridmoment, samma hastighetskurva och samma resultat på varje anslutning.
Att förstå tillverkningsprocessen gör det lättare att ställa rätt frågor innan du skriver under en inköpsorder:
På utrustningsnivå är ett praktiskt alternativ för hölje- och slangarbete TYSKNKJ-100-seriens bucking-enhet för hölje och slang, som är byggd för kontrollerad makeup och brytmoment vid oljefältsrörbehandling.
I en komplett kopplingsanläggning måste en oljerörsbearbetningssvarv för gängningsoperationen uppströms hålla gänggeometrin inom tolerans innan bucklingsenheten någonsin ser kopplingen. Utöver själva maskinerna förhindrar en kopplings intelligent produktionslinje som kopplar samman bearbetning, buckling och inspektion till ett flöde flaskhalsen som en enda bra maskin inte kan fixa.
Tillverkningsprocessen för buckingenhet är inte en lista över delar; det är en sekvens av kontrollerade beslut om inriktning, vridmoment, kalibrering och verifiering. Köpare som förstår dessa beslut kan se skillnaden mellan en maskin som skyddar premiumanslutningar och en som tyst skadar dem. Den skillnaden visar sig i varje tråd, varje skarv och varje brunn den når.
Relaterade produkter
 Modell: TYSK-630T Borrrör, fog och koppling svarv
Maskinen använder ett FANUC CNC-system med stabil bearbetningsnoggrannhet och flexibla programmeringsfunktioner för att säkerställa att de bearbetade delarna uppfyller strikta industristandarder. Det höga vridmomentet och den tunga konstruktionen klarar av långvarigt kontinuerligt arbete och har en stark hållbarhet.
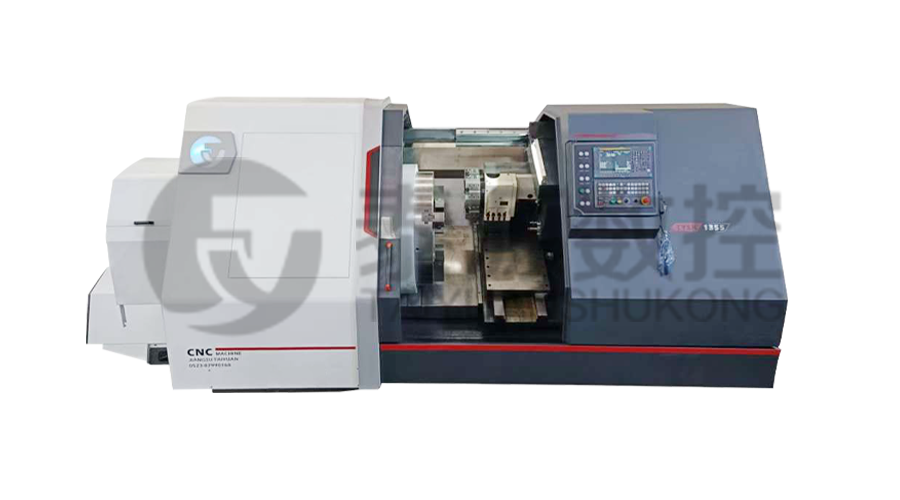 Modell:TYSK-1355 Oljerör bearbetning av svarv
Maskinen använder ett FANUC CNC-system med stabil bearbetningsnoggrannhet och flexibla programmeringsfunktioner för att säkerställa att de bearbetade delarna uppfyller strikta industristandarder. Det höga vridmomentet och den tunga konstruktionen klarar av långvarigt kontinuerligt arbete och har en stark hållbarhet.
 Modell: TYSK-XQJ-550 Medium och stor PTFE -film Skivmaskin
Designad för att bearbeta ämnen med en maximal diameter på 550 mm och en maximal längd på 1000 mm. Vi kan även skräddarsy efter användarnas behov. Vänlig ändring av hastighet och tjocklek med CNC.
 Serie:TYSK-NKJ Skruvmaskin/höljet och slangkopplingsenheten
Maskinen använder en hydraulisk motor, mekanisk flytmekanism och vridmomentdetektering i realtid, anpassar sig till materialböjning och förhindrar materialdeformation. Hjälpmaskiner är konfigurerade för att hjälpa till med halvautomatisering.
 Långa, tunga materiallösningar Automatisk belastnings- och lossningsmekanism för rörtrådning
Det speciella flexibla stödläget kan effektivt minska påverkan av arbetsstyckets böjning på bearbetningen och förbättra utbytet. Strikt matchande med vår rörgängningssvarv.
 Modulär järnspånskross Högstyrka kross för chip
Bladen är gjorda av höghållfasta material och rimligt placerade vid utgången av spånavskiljaren för att bryta järnspånen. Minska risken för tillbakarullning och förbättra utnyttjandet av avfallsramen.
 Serie:TYSK-HB Halvautomatisk slitstöd
Gäller ARNCO 100XT, 200XT, 300XT. Stöd φ1.2-2.0 ytsvetsning med kärnor eller solid tråd. Kan utrustas med sprutsvetsning med enkel pistol och sprutsvetsning med dubbel pistol på två sätt. Stöd PLC eller CNC systemkontroll.
